
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-25 Origen: Sitio


Las microtolerancias dentro de la carcasa de una bomba dictan el macrorendimiento de los sistemas de transferencia de fluidos, particularmente en aplicaciones de alta presión. Cuando se producen caídas inexplicables de presión en el sistema, aumento del consumo de energía y fallas mecánicas prematuras, la causa principal a menudo se remonta a la recirculación interna de fluidos y al deslizamiento volumétrico. Abordar estas ineficiencias operativas requiere una comprensión profunda de la mecánica interna en lugar de ajustes superficiales del sistema. La evaluación de la holgura entre el impulsor y la carcasa sirve como una métrica de diagnóstico crítica para identificar la pérdida de rendimiento.
Al dominar este parámetro técnico, los operadores pueden especificar la arquitectura correcta de la bomba, establecer rigurosos protocolos de mantenimiento preventivo y garantizar un suministro óptimo de fluido en entornos exigentes. La dinámica de fluidos dentro de una carcasa regenerativa depende completamente del mantenimiento de límites físicos específicos. Cuando esos límites se degradan, todo el sistema sufre. Comprender cómo medir, ajustar y mantener estos espacios separa un sistema de transferencia de fluidos altamente optimizado de uno plagado de fallas crónicas y desperdicio de energía.
Las aplicaciones de alta altura y bajo flujo presentan un desafío único en dinámica de fluidos. Los diseños de bombas estándar a menudo no cumplen con estas demandas de presión sin depender de configuraciones complejas de múltiples etapas. Una bomba estándar de una sola etapa simplemente no puede impartir suficiente energía cinética al fluido para superar elevaciones verticales significativas o sistemas de filtración de alta resistencia. Los operadores necesitan una solución que genere una presión de descarga masiva sin requerir una huella física enorme. Los criterios de éxito para estas aplicaciones dependen de maximizar la transferencia de energía dentro de una carcasa compacta. Este requisito dio origen al diseño de turbina regenerativa, donde el comportamiento del fluido se manipula a través de restricciones físicas extremas para generar presión de forma incremental dentro de una sola rotación. En aplicaciones de campo, como sistemas de alimentación de calderas o unidades de ósmosis inversa, alcanzar objetivos de presión exactos no es negociable, lo que hace que la geometría interna de la bomba sea el factor decisivo en el éxito del sistema.
Las bombas periféricas funcionan según un principio regenerativo. El impulsor presenta docenas de pequeñas paletas mecanizadas en su periferia. A medida que el líquido ingresa a la carcasa, estas paletas lo atrapan y lo aceleran. A diferencia de los diseños estándar donde el fluido pasa a través del impulsor una vez, el fluido en una bomba periférica entra y sale en espiral de las paletas del impulsor repetidamente a medida que viaja desde el puerto de succión al puerto de descarga. Esta acción regenerativa continua imparte energía cinética de alta velocidad al fluido. Sin embargo, la energía cinética por sí sola no equivale a la presión del sistema. Se requiere estrictamente un espacio libre estrecho en la carcasa para convertir esa energía de velocidad en presión utilizable del sistema. La carcasa actúa como una barrera física, lo que obliga al fluido que se mueve rápidamente a comprimirse y generar presión en la cabeza antes de salir por la boquilla de descarga. Sin este estrecho límite físico, el fluido simplemente se dispersaría, perdiendo toda la energía cinética acumulada.
La diferencia fundamental en el funcionamiento dicta una enorme diferencia en las tolerancias de fabricación. A La bomba de agua periférica requiere holguras radiales y axiales medidas en milésimas de pulgada. Estas microtolerancias son necesarias para mantener el ciclo de presión regenerativa continuo. Si el espacio entre el impulsor y la carcasa es demasiado amplio, el fluido simplemente se desliza más allá de las paletas en lugar de ser forzado a regresar a la espiral regenerativa. Compare esto con las holguras de voluta relativamente más amplias que se encuentran en un estándar bomba de agua centrífuga . Los diseños centrífugos estándar se basan en la fuerza centrífuga que lanza el fluido hacia afuera en una voluta que se ensancha para generar presión. No dependen de la recirculación continua de fluido, lo que significa que pueden tolerar espacios significativamente mayores entre el impulsor y la carcasa sin sufrir una pérdida catastrófica e inmediata de presión de cabeza.
| Arquitectura de la bomba | Rango de espacio libre típico | Mecanismo de presión primaria | Sensibilidad al desgaste abrasivo |
|---|---|---|---|
| Bomba periférica | 0,1 mm - 0,3 mm | Recirculación de fluidos regenerativos | Extremadamente alto |
| Centrífuga estándar | 0,5 mm - 1,5 mm | Fuerza centrífuga en voluta | Moderado |
| Bomba de chorro | 0,5 mm - 1,0 mm | Boquilla eyectora Venturi | Bajo a moderado |
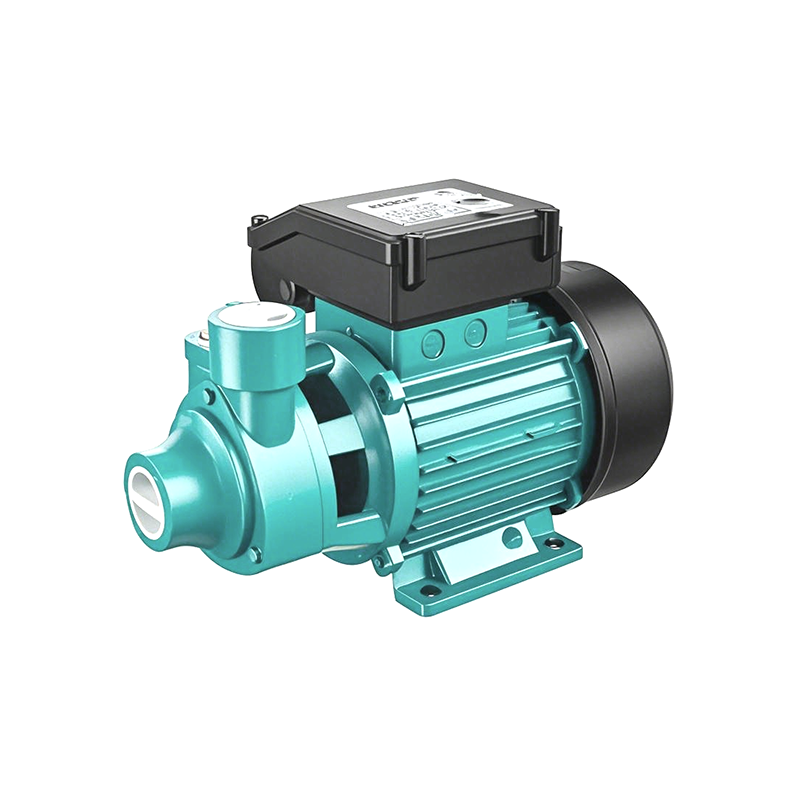
El deslizamiento volumétrico es el destructor silencioso de la eficiencia de la bomba. Ocurre cuando el fluido se fuga desde la zona de descarga de alta presión hacia la zona de succión de baja presión a través de espacios libres excesivos. En una bomba periférica, la diferencia de presión entre los lados de descarga y succión es inmensa. El fluido siempre buscará el camino de menor resistencia. Si el espacio libre del impulsor se amplía debido al desgaste, el fluido pasa por alto el puerto de descarga y recircula internamente. Esto efectivamente provoca un cortocircuito en la bomba. El motor continúa consumiendo energía y haciendo girar el impulsor, pero el fluido simplemente se agita dentro de la carcasa en lugar de moverse a través del sistema de tuberías. Esta recirculación interna reduce drásticamente el caudal neto y destruye la presión de descarga. Los técnicos de campo a menudo miden esto apagando brevemente la bomba; si la presión máxima cae significativamente por debajo de la curva del fabricante, el principal sospechoso es el deslizamiento volumétrico.
Establecer la holgura correcta es un acto de equilibrio delicado. El espaciado incorrecto conlleva graves sanciones operativas. Si la holgura es demasiado estrecha, el sistema sufre una mayor fricción mecánica. La película de fluido entre el impulsor y la carcasa se vuelve demasiado delgada para proporcionar una lubricación adecuada, lo que genera una rápida generación de calor. Esta acumulación térmica se transfiere al fluido y a los componentes mecánicos, lo que aumenta la carga del motor y corre el riesgo de que el rotor se atasque. Por el contrario, un juego demasiado flojo destruye la eficiencia volumétrica. La bomba gasta energía acelerando el fluido que simplemente regresa al lado de succión. Esta ineficiencia hidráulica significa que la bomba debe funcionar durante más tiempo y con más fuerza para mover el mismo volumen de fluido, desperdiciando electricidad y acelerando el desgaste de cojinetes y sellos mecánicos. Los operadores deben encontrar el punto medio exacto donde se minimice el deslizamiento de fluido pero se evite por completo el contacto mecánico.
En bombas que utilizan impulsores cerrados, la profundidad de inserción del anillo de desgaste juega un papel fundamental en el control de las fugas internas. El anillo es el espacio estrecho entre el anillo de desgaste del impulsor giratorio y el anillo de desgaste estacionario de la carcasa. Bajar el impulsor o ajustar el conjunto del rotor aumenta esta profundidad de inserción. Una inserción más profunda mejora la caída de presión a través del anillo. Al obligar al fluido a recorrer un camino más largo y tortuoso a través del estrecho espacio libre, la velocidad del fluido que se escapa disminuye. Esto estabiliza la dinámica del flujo interno y garantiza que la cantidad máxima de fluido se dirija fuera del puerto de descarga en lugar de regresar al ojo de succión. La gestión de este espacio anular requiere un mecanizado de precisión e inspecciones periódicas durante los períodos de mantenimiento programados.
El indicador de diagnóstico más inmediato de degradación del espacio libre es no alcanzar el punto especificado en la curva de la bomba. Los operadores notarán menores caudales y una clara pérdida de presión del sistema. Al poner en marcha una bomba, ésta opera en una intersección específica de altura y flujo. A medida que aumentan los espacios libres internos, aumentan las pérdidas hidráulicas. La curva de la bomba efectivamente se desplaza hacia abajo. Una bomba que anteriormente entregaba 50 PSI a 100 galones por minuto puede bajar a 35 PSI con el mismo caudal. Esta diferencia de rendimiento rara vez se debe a la degradación del motor; casi siempre es el resultado de un deslizamiento volumétrico causado por juegos internos desgastados. Confiar en medidores de flujo y manómetros instalados directamente en la boquilla de descarga proporciona los datos más precisos para diagnosticar esta falla mecánica específica.
La automatización del sistema a menudo enmascara los primeros síntomas del desgaste del espacio libre. Los variadores de frecuencia o los interruptores de presión compensarán automáticamente la pérdida de presión haciendo funcionar las bombas por más tiempo o a velocidades más altas. Si bien esto mantiene la producción del sistema temporalmente, genera costos eléctricos ocultos y un desgaste mecánico acelerado. Los operadores que evalúen los registros de consumo de energía verán un aumento constante en el consumo de amperaje para el mismo volumen de fluido transferido. El motor se esfuerza por superar la ineficiencia hidráulica de la carcasa desgastada de la bomba. Este mayor ciclo de trabajo degrada el aislamiento del motor, acorta la vida útil de los cojinetes y, en última instancia, provoca fallas eléctricas prematuras. El monitoreo del amperaje de referencia durante la puesta en servicio inicial proporciona un punto de referencia para rastrear esta degradación gradual a lo largo del tiempo.
Un espacio libre excesivo altera fundamentalmente la dinámica de la presión interna. El área detrás del impulsor, cerca del sello mecánico, depende de gradientes de presión específicos para permanecer estable. La falta de anillos de desgaste del lado de descarga o espacios libres ampliados pueden provocar aumentos peligrosos de presión en la cámara de sellado. El fluido a alta presión pasa por alto el impulsor e inunda la caja de empaquetadura, lo que corre el riesgo de que el sello mecánico reviente y se produzcan fugas de fluido catastróficas. Además, la dinámica del flujo interno alterada puede inducir caídas de presión localizadas cerca del ojo de succión. Si la presión cae por debajo de la presión de vapor del fluido, se produce cavitación. Este riesgo está presente incluso en un bomba centrífuga autocebante o una bomba de chorro de agua , donde los patrones de flujo interrumpidos pueden crear remolinos de baja presión que hierven el fluido y destruyen el metal del impulsor. La vibración resultante de la cavitación acelera aún más el desgaste de los rodamientos y sellos, creando un ciclo agravado de fallas mecánicas.
Los fabricantes de bombas utilizan diferentes diseños de impulsores para manejar distintos tipos de fluidos y requisitos operativos. Estos diseños se clasifican ampliamente en impulsores abiertos, semiabiertos y cerrados. Cada categoría presenta distintos mecanismos de ajuste de holgura y vulnerabilidades únicas al desgaste. La selección del tipo de impulsor correcto determina cómo el equipo de mantenimiento manejará la degradación del espacio libre durante la vida útil del equipo. Comprender estos enfoques de solución es vital para alinear la arquitectura de la bomba con las realidades del entorno de instalación. Un desajuste aquí garantiza un tiempo de inactividad excesivo y presupuestos de mantenimiento inflados.
Los impulsores cerrados cuentan con cubiertas a ambos lados de las paletas, creando canales de fluido cerrados. Debido a que el fluido está contenido dentro del impulsor, el juego radial contra la pared de la carcasa principal es menos crítico. En cambio, los impulsores cerrados dependen completamente de los anillos de desgaste de la carcasa y de los anillos de desgaste del impulsor para mantener el diferencial de presión necesario entre las zonas de descarga y succión. Estos anillos forman un espacio anular estrecho. Con el tiempo, las partículas del líquido eliminan estos anillos. Están diseñados como componentes de sacrificio. La realidad del mantenimiento de un sistema de impulsor cerrado implica monitorear la separación de los anillos de desgaste y programar desmontajes para extraer los anillos viejos e instalar otros nuevos antes de que el deslizamiento volumétrico afecte gravemente el rendimiento. Ignorar esta tarea de mantenimiento hace que el impulsor roce directamente contra la carcasa, lo que requiere un reemplazo completo de la bomba.
Los impulsores cerrados ofrecen alta eficiencia pero presentan un riesgo significativo de obstrucción cuando se manipulan fluidos con sólidos suspendidos. Los desechos quedan atrapados fácilmente dentro de las cubiertas cerradas, lo que requiere un desmontaje completo de la bomba para eliminarlos. Compare esto con la ventaja operativa de los impulsores abiertos. Los impulsores abiertos carecen de cubiertas, lo que expone las paletas directamente al fluido y a la pared de la carcasa. Es mucho menos probable que se obstruyan y son mucho más fáciles de limpiar. Cuando se manejan fluidos con materiales fibrosos o partículas pesadas, los impulsores abiertos mantienen la continuidad operativa mucho mejor que sus homólogos cerrados, aunque con un ligero costo para alcanzar la máxima eficiencia hidráulica. Los administradores de instalaciones a menudo aceptan esta pequeña caída en la eficiencia a cambio de una reducción masiva del tiempo de inactividad no planificado causado por los canales de fluido obstruidos.
Mantener el rendimiento en diseños abiertos y semiabiertos requiere diferentes técnicas de mantenimiento. Debido a que no hay anillos de desgaste, el deslizamiento volumétrico se controla mediante la holgura axial entre el borde de las paletas del impulsor y la carcasa estacionaria o la placa de desgaste. El rendimiento se restablece ajustando físicamente el conjunto del rotor. Los mecánicos realizan una elevación del impulsor, utilizando cuñas o ajustes del eje roscado para cerrar el espacio contra la carcasa. Además, las palas del impulsor abierto se pueden cortar o recortar en un torno para modificar la dinámica del espacio libre y los caudales. Este proceso de recorte reduce el diámetro del impulsor, altera la curva de la bomba de acuerdo con las leyes de afinidad y ofrece un enfoque personalizable para optimizar la bomba para requisitos específicos del sistema. El recorte debe ejecutarse con extrema precisión para evitar desequilibrar el rotor e inducir vibraciones destructivas.
Los ajustes de campo de las holguras del impulsor conllevan importantes desafíos prácticos. Los mecánicos deben trabajar con instrumentos de precisión en entornos no ideales. El riesgo principal es establecer un espacio demasiado estrecho mientras la bomba está fuera de línea y fría. Cuando la bomba comienza a funcionar, el fluido y la fricción mecánica generan calor. Los componentes metálicos se expanden. Si no se tiene en cuenta la expansión térmica durante el proceso de fraguado en frío, el impulsor en expansión rozará la carcasa, lo que provocará agarrotamiento catastrófico, sellos mecánicos rotos y ejes doblados. Mitigar este riesgo requiere un estricto cumplimiento de las tablas de expansión del fabricante y el uso de configuraciones de referencia conservadoras durante la puesta en servicio inicial. No puedes adivinar estas medidas; confiar en la sensación táctil en lugar de en instrumentos calibrados es un camino garantizado hacia la falla del equipo.
El consenso de ingeniería dicta tolerancias básicas estrictas para los diseños periféricos. Dependiendo del tamaño físico de la bomba y de la metalurgia de la carcasa, los rangos de holgura estándar suelen oscilar entre 0,1 mm y 0,3 mm. Alcanzar este nivel de precisión es imposible a simple vista. Los mecánicos deben utilizar herramientas de medición de precisión durante el montaje. Las galgas de espesores se utilizan para medir el espacio estático entre las paletas y la pared de la carcasa. Los indicadores de cuadrante están montados en el eje para medir el descentramiento radial y garantizar que el impulsor gire perfectamente dentro de la carcasa. Cualquier desviación más allá de la tolerancia especificada garantiza una degradación inmediata del rendimiento. Si el eje muestra un descentramiento excesivo incluso antes de que se establezca la holgura, primero se deben reemplazar los cojinetes o el propio eje.
Los gerentes de mantenimiento deben sopesar las horas de mano de obra, el tiempo de inactividad y la complejidad técnica de los diferentes métodos de restauración de espacios libres. Reemplazar los anillos de desgaste en un impulsor cerrado es una tarea de mantenimiento ardua. Requiere aislar la bomba, quitar la carcasa, tirar del conjunto del rotor y, a menudo, usar una prensa hidráulica o calentamiento térmico para quitar e instalar los nuevos anillos. Esto da como resultado un tiempo de inactividad significativo del sistema. Por el contrario, realizar ajustes axiales en un impulsor abierto suele ser mucho más rápido. Los mecánicos pueden ajustar la carcasa del cojinete de empuje externo o utilizar cuñas externas para empujar todo el conjunto del eje y el impulsor más cerca de la placa de desgaste, restaurando el rendimiento en una fracción del tiempo requerido para un desmontaje completo. Esta velocidad de reparación hace que los diseños de impulsores abiertos sean muy atractivos para instalaciones de proceso continuo.
Las temperaturas de funcionamiento y las propiedades de los fluidos deben dictar el ajuste en frío de las holguras del impulsor. Una bomba que maneja agua ambiente experimentará un crecimiento térmico mínimo. Sin embargo, una bomba que transfiere agua caliente de alimentación a una caldera experimentará una expansión significativa. El espacio libre para el frío debe ser lo suficientemente ancho para acomodar este crecimiento sin riesgo de irritación durante la operación. Además, la viscosidad del fluido afecta las decisiones de autorización. Los fluidos altamente viscosos crean películas lubricantes más espesas y generan más calor de fricción interna. Los mecánicos deben ajustar las tolerancias de referencia para tener en cuenta el comportamiento termodinámico específico del fluido bombeado, asegurando que el rotor gire libremente a la temperatura de funcionamiento total.
Especificar una bomba basándose únicamente en el precio de compra inicial garantiza un fallo operativo a largo plazo. Las adquisiciones deben centrarse en la estabilidad de la tolerancia a largo plazo. El marco de evaluación debe conectar las características físicas de la bomba con los resultados operativos. Una bomba con cojinetes de empuje de alta resistencia resistirá el movimiento axial del eje y mantendrá espacios libres estrechos durante más tiempo que un modelo más económico con cojinetes estándar. De manera similar, una carcasa diseñada con mecanismos de ajuste externos de fácil acceso reduce el tiempo de inactividad por mantenimiento, lo que impacta directamente en la eficiencia operativa de la instalación. Los ingenieros de adquisiciones deben evaluar la facilidad con la que una bomba puede volver a las tolerancias de fábrica después de un año de funcionamiento continuo. Si restaurar la autorización requiere enviar la unidad de regreso a un taller mecánico, el costo operativo superará rápidamente los ahorros iniciales.
La metalurgia es la principal defensa contra la degradación del despeje. No se puede subestimar el impacto de la selección del material en el mantenimiento de la integridad del espacio libre, especialmente contra fluidos abrasivos o corrosivos. El hierro fundido estándar proporciona un rendimiento adecuado para agua limpia, pero se degrada rápidamente cuando se expone a arena o gravilla. El bronce ofrece una excelente resistencia al desgaste, lo que lo hace ideal para anillos de desgaste con espacios reducidos, pero carece de la dureza para resistir abrasivos pesados. Para entornos exigentes, se requiere acero inoxidable endurecido o aleaciones dúplex especializadas. Estos materiales resisten tanto la corrosión química como la abrasión física, lo que garantiza que las microtolerancias permanezcan intactas durante miles de horas de funcionamiento. Actualizar el material del impulsor y la carcasa durante la fase de adquisición es la forma más eficaz de ampliar el tiempo medio entre fallas.
La ingeniería es la ciencia de las compensaciones. Los administradores de instalaciones deben sopesar las capacidades de alta presión de una bomba periférica frente a su extrema sensibilidad a los sólidos suspendidos. Si el fluido contiene partículas, los microespacios de un diseño periférico se erosionarán rápidamente, destruyendo el rendimiento. En entornos fluidos menos prístinos, los operadores deben cambiar su estrategia. Determine cuándo un diseño centrífugo de etapas múltiples o una bomba de chorro robusta ofrecen un perfil operativo más resistente. Si bien estas alternativas pueden requerir una huella física más grande o consumir un poco más de energía inicialmente, su capacidad para mantener el rendimiento a pesar de un desgaste interno menor las convierte en una opción superior para aplicaciones abrasivas. Seleccionando el derecho Surface Pump requiere adaptar perfectamente la arquitectura interna a la realidad fluida del sitio.
R: Los espacios libres estándar para bombas periféricas son extremadamente estrechos y suelen oscilar entre 0,1 mm y 0,3 mm, según el tamaño de la bomba y la metalurgia de la carcasa. Estas microtolerancias son necesarias para mantener el ciclo de presión regenerativa y evitar que el fluido se deslice hacia atrás durante la operación.
R: Un espacio libre excesivo permite que el fluido a alta presión en el puerto de descarga regrese a la zona de succión de baja presión. Esta recirculación interna, conocida como deslizamiento volumétrico, cortocircuita la bomba. El motor gasta energía agitando el fluido internamente en lugar de empujarlo a través del sistema de tuberías.
R: Sí, si la bomba utiliza un impulsor abierto o semiabierto. Los mecánicos pueden realizar un ajuste axial, a menudo llamado elevación del impulsor, agregando cuñas o ajustando la carcasa del cojinete de empuje para acercar el impulsor a la placa de desgaste, restaurando así el rendimiento perdido.
R: Ajustar la holgura demasiado apretada elimina la película de fluido lubricante entre el impulsor y la carcasa. Esto provoca una fricción mecánica severa, una rápida generación de calor, una sobrecarga del motor y, en última instancia, provoca que el rotor se atasque y falle mecánicamente de manera catastrófica.
R: Los intervalos de inspección dependen en gran medida de la calidad del fluido. Para aplicaciones de agua limpia, los anillos de desgaste deben inspeccionarse durante los desmontajes de mantenimiento anuales. Si se bombean fluidos abrasivos, las inspecciones deben realizarse semestralmente o cada vez que se registre una caída del 10 % en la presión de descarga.
R: Sí. Si bien el espacio libre es importante en ambos, una bomba de chorro depende de una boquilla eyectora y un tubo venturi para generar presión, lo que la hace ligeramente más tolerante al desgaste menor del impulsor. Una bomba periférica depende enteramente de microespacios para su acción regenerativa, lo que la hace muy sensible a cualquier degradación.


